Checklist d'Inspection Avant Expédition pour Chaises de Salle à Manger Rembourrées : Protocole B2B
Une inspection avant expédition chaises de salle à manger rembourrées rigoureuse valide la précision dimensionnelle, la stabilité structurelle, l'homogénéité du tissu, la qualité des coutures, le fonctionnement des mécanismes pivotants et la résistance de l'emballage. Ce contrôle systématique avant le chargement en conteneur protège les importateurs et distributeurs européens contre les non-conformités, prévient les retours clients coûteux et garantit le respect des exigences contractuelles sur l'ensemble de la série de fabrication.
Pourquoi l'inspection avant expédition des chaises rembourrées est-elle un levier stratégique pour les importateurs européens ?
Pour les grossistes en mobilier, les chaînes de distribution, les importateurs et les acheteurs de projets contractuels en Allemagne, aux Pays-Bas, au Royaume-Uni, en Pologne, en Suisse ou en Irlande, la découverte de défauts après le dédouanement et la réception du conteneur représente un risque commercial majeur. Le coût d'un retour logistique international, du stockage imprévu ou de la remise en état locale dépasse fréquemment la marge commerciale globale de l'opération d'importation.
L'inspection finale avant départ, couramment désignée comme l'endkontrolle chaises salle à manger import sur les marchés germanophones, constitue le point de contrôle déterminant de la chaîne logistique B2B. Une chaise de salle à manger rembourrée moderne est un produit composite associant des matériaux textiles ou synthétiques, des mousses, des ressorts ensachés, des coques structurelles et des piètements métalliques thermolaqués. Chaque composant possède des propriétés mécaniques distinctes qui réagissent différemment aux contraintes de fabrication, d'assemblage et de transport.
Une démarche d'inspection mobilier b2b normes en12520 répond aux exigences des acheteurs professionnels à travers plusieurs axes fondamentaux :
- Sécurisation financière et commerciale : Réduction drastique des réclamations clients, élimination des litiges après-vente et protection de la marge brute des importateurs en bloquant les non-conformités à la source.
- Conformité aux exigences de sécurité et de durabilité : Vérification de l'alignement avec les protocoles d'essais mécaniques pour sièges à usage domestique et collectif, incluant la tenue sous charge, la résistance aux cycles d'utilisation et la sécurité des liaisons mécaniques.
- Homogénéité esthétique et constance de production : Contrôle rigoureux de la fidélité des couleurs, de la texture des revêtements, de la précision des raccords et de la finition des peintures métalliques par rapport aux échantillons de référence validés (Golden Samples).
- Protection durant le fret maritime et la manutention : Évaluation de la robustesse des calages intérieurs et de la rigidité des cartons d'exportation pour prévenir les dommages liés aux frottements et aux chocs pendant le transport conteneurisé.
Quels sont les points de contrôle essentiels pour la sellerie, les tissus et les coutures ?
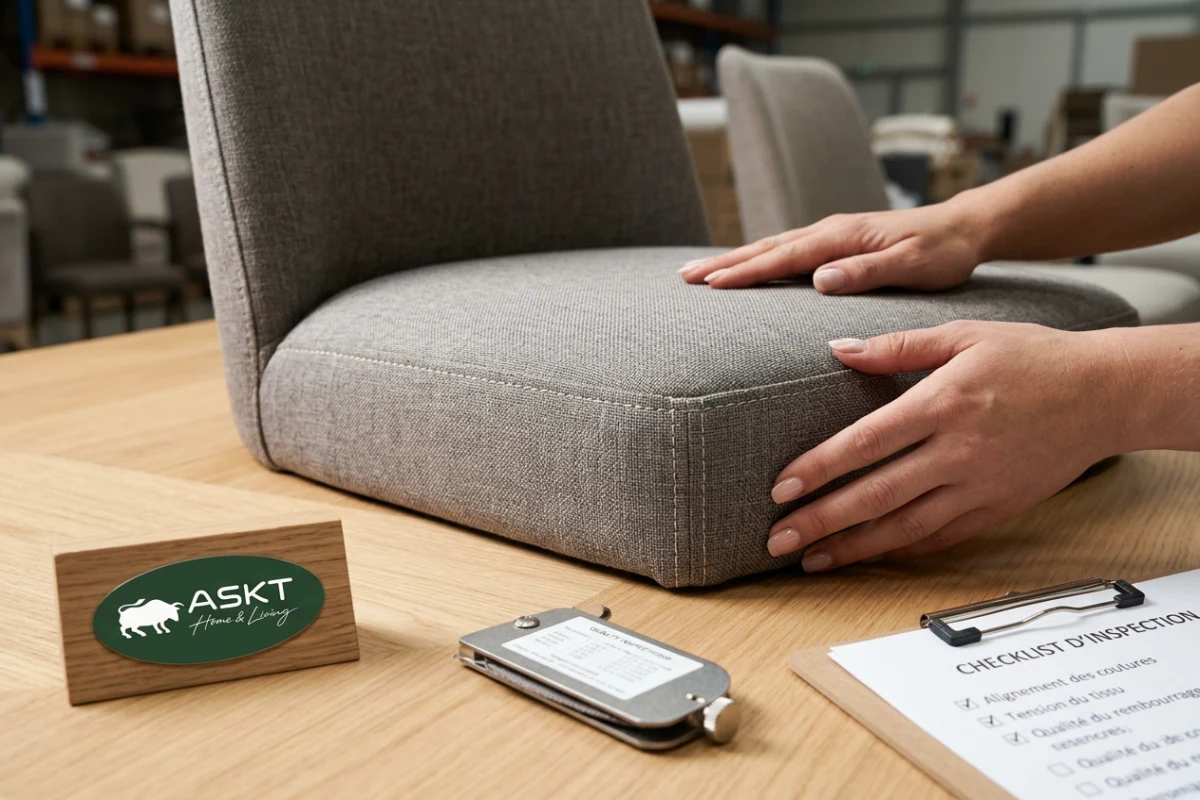
Le revêtement textile constitue le premier élément visible et tactile pour le consommateur final. Un contrôle conformité sellerie et piétement métal approfondi commence par une inspection minutieuse des matières souples, du rembourrage et du travail de couture.
Les variations de tension, de grain ou de teinte représentent une part importante des motifs de rejet lors des contrôles qualité. La checklist contrôle qualité chaises rembourrées impose de vérifier les éléments suivants :
- Conformité des teintes et des bains de tissu : Évaluation visuelle des tissus sous éclairage contrôlé afin de déceler les écarts de nuance entre les différents rouleaux utilisés au cours d'un même lot de production. L'alignement visuel avec le modèle étalon approuvé doit être parfait.
- Régularité et résistance des coutures : Examen de la rectitude des lignes de piquage, du parallélisme des doubles surpiqûres, de la tension des fils et de la régularité du pas de couture. Aucune couture ne doit présenter de point sauté, de boucle lâche, de fil pendant non coupé ou d'amorce d'effilochage au niveau des zones de tension.
- Tension du revêtement et maintien des surfaces : Vérification de l'absence de poches d'air, de fronces involontaires ou de relâchement du tissu sur le dossier et l'assise. Le revêtement doit être tendu de manière uniforme et reprendre sa forme après une pression manuelle appuyée.
- Propriétés des tissus techniques et antitaches : Pour les revêtements spécifiés comme déperlants, faciles à nettoyer ou adaptés aux animaux domestiques, l'inspecteur valide la résistance superficielle aux liquides par un test direct, vérifiant que le liquide perle à la surface sans absorption immédiate dans les fibres.
- Intégrité de surface des matériaux : Inspection à 360 degrés pour s'assurer de l'absence complète de taches d'huile, de rayures de manipulation, de fils tirés, de marques de brûlure ou d'imperfections de tissage sur l'ensemble de la chaise rembourrée.
| Paramètre de contrôle textile | Critère d'acceptation | Mode opératoire d'inspection |
|---|---|---|
| Nuance de couleur | Correspondance exacte avec l'échantillon de référence | Comparaison visuelle sous source lumineuse standardisée |
| Alignement des surpiqûres | Lignes de couture rectilignes sans dérive visuelle | Mesure de rectitude et inspection visuelle détaillée |
| Tension de la garniture | Surface ferme, sans plis parasites ni affaissement | Contrôle tactile et pression manuelle répartie |
| Propriété déperlante | Ruissellement du liquide sans pénétration | Test d'application ponctuelle de gouttes d'eau |
| Propreté et finition | Zéro trace de colle, de poussière ou de graisse | Inspection visuelle complète sous éclairage direct |
Comment vérifier la stabilité structurelle, la précision dimensionnelle et le piètement métallique ?
La robustesse de la structure portante et du piètement métallique conditionne directement la sécurité de l'utilisateur et la longévité du meuble. Un défaut d'équerrage ou une soudure défaillante constitue un motif de refus immédiat lors d'une inspection B2B.
Les étapes incontournables de la vérification dimensionnelle et structurelle comprennent :
- Contrôle des cotes critiques : Mesure de la hauteur d'assise, de la largeur totale, de la profondeur utile de l'assise et de la hauteur du dossier par rapport aux plans techniques d'exécution. Les tolérances acceptées pour la production en série sont strictement encadrées pour garantir que toutes les chaises s'adaptent parfaitement sous une table de salle à manger standard.
- Test de planéité et de stabilité au sol : La chaise montée est placée sur une surface de référence parfaitement plane et rigide. L'inspecteur vérifie le contact des quatre pieds avec le sol. Le jeu ou le basculement à vide ne doit pas dépasser le seuil de tolérance contractuel (généralement inférieur à 1,5 mm), et doit s'annuler totalement lorsqu'une charge est appliquée sur l'assise.
- Inspection des soudures métalliques : Examen des assemblages mécano-soudés reliant la platine de fixation aux pieds en acier. Les cordons de soudure doivent être continus, réguliers, sans porosités, projections de soudure, ni arêtes coupantes pouvant blesser l'utilisateur ou fragiliser le châssis.
- Qualité du revêtement thermolaqué (Powder Coating) : Vérification de l'uniformité de la couche de peinture en poudre sur les pieds métalliques. La finition doit être lisse et continue, exempte de coulures, d'effet de peau d'orange, de micro-bulles ou de manques de matière au niveau des angles et des zones d'assemblage.
- Vérification des patins de protection : Contrôle de la présence, du bon emboîtement et de la fixation solide des patins de protection sous chaque pied métallique, évitant ainsi tout risque de rayure sur les revêtements de sol lors de l'utilisation.
Comment inspecter les mécanismes fonctionnels, les assises à ressorts ensachés et les structures démontables KD ?
Le mobilier contemporain intègre fréquemment des fonctionnalités mécaniques avancées telles que des systèmes pivotants, des retours automatiques ou des conceptions optimisées pour l'assemblage démontable (KD - Knocked Down).
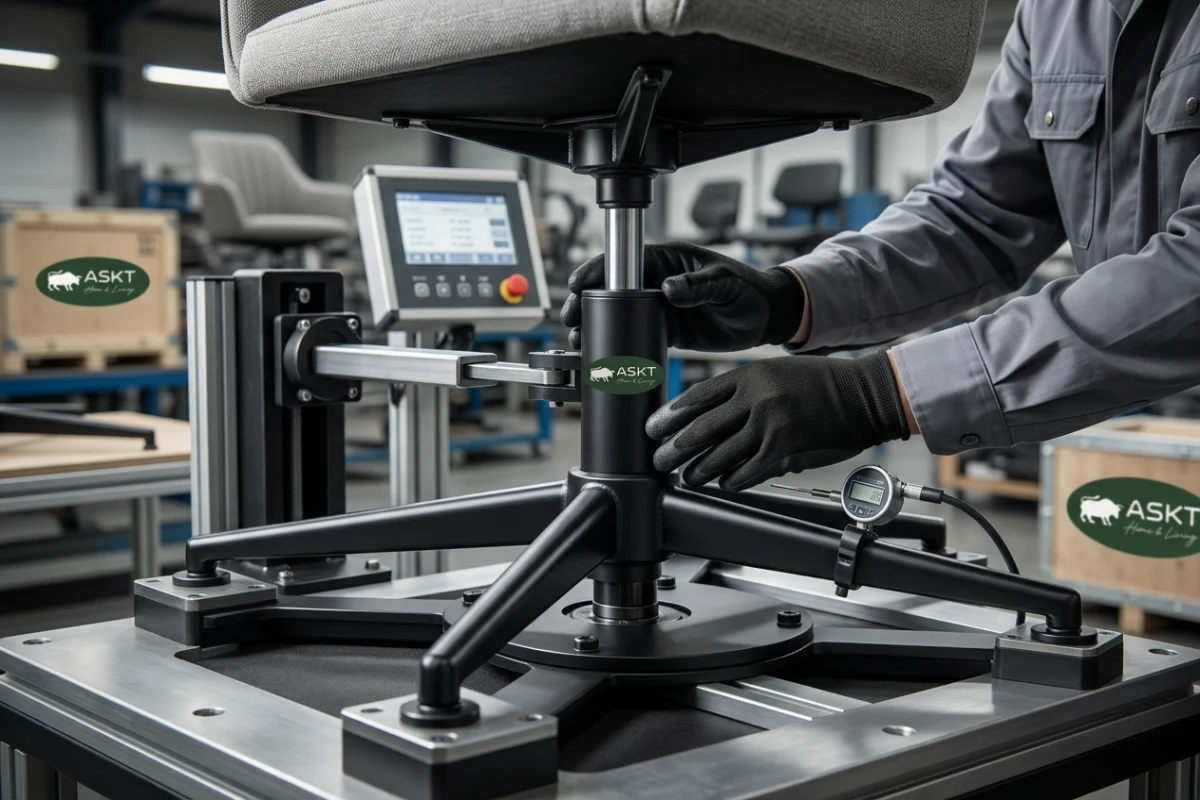
Ces éléments techniques nécessitent des tests fonctionnels rigoureux sur les unités prélevées :
- Test du mécanisme pivotant avec retour automatique (Auto-Return Swivel) : L'inspecteur teste la rotation sur toute sa course. Le mouvement doit être silencieux, fluide, sans point de blocage ni frottement métallique anormal. Lors du relâchement de l'assise, le système d'amortissement et de rappel doit ramener le siège avec précision à sa position d'origine dans l'axe exact du piètement.
- Comportement de l'assise à ressorts ensachés (Pocket Springs) : Pour les chaises haut de gamme pourvues de suspensions à ressorts ensachés associées à de la mousse haute résilience, l'inspection vérifie la souplesse d'accueil, la fermeté progressive et l'absence totale de bruits de claquement ou de contact métallique interne lors des cycles de compression manuelle.
- Contrôle de l'assemblage démontable (KD) : L'inspecteur réalise un test de montage complet sur un échantillon de cartons. Les inserts filetés logés dans la coque doivent être parfaitement alignés avec les trous de passage des platines métalliques. Le vissage doit s'effectuer sans résistance anormale ni risque d'endommager le filetage.
- Inventaire et conformité de la quincaillerie : Comptage exhaustif et examen des sachets de visserie. La visserie doit comprendre le nombre exact de boulons, rondelles élastiques, rondelles plates, clés de montage et notices illustrées requises par la nomenclature de production.
| Composant fonctionnel | Point de vérification | Critère de conformité B2B |
|---|---|---|
| Mécanisme pivotant | Rotation à 180° / 360° | Mouvement fluide sans jeu latéral ni grincement |
| Retour automatique | Alignement angulaire au repos | Retour dans l'axe initial sans décalage visuel |
| Suspension à ressorts | Compression et rebond | Répartition homogène du confort, zéro cliquetis |
| Inserts filetés KD | Guidage et tenue mécanique | Serrage ferme au couple prescrit sans arrachement |
| Kit de quincaillerie | Sachet d'accessoires | Intégralité des pièces et présence de la notice d'assemblage |
Quels critères appliquer pour le contrôle de l'emballage, la protection des produits et l'optimisation logistique ?
Un meuble fabriqué avec une grande précision peut être gravement détérioré si l'emballage ne résiste pas aux contraintes du transport maritime et de la distribution. L'évaluation de l'emballage constitue une étape déterminante de toute inspection avant expédition chaises de salle à manger rembourrées.
Les inspecteurs et responsables qualité appliquent les contrôles suivants :
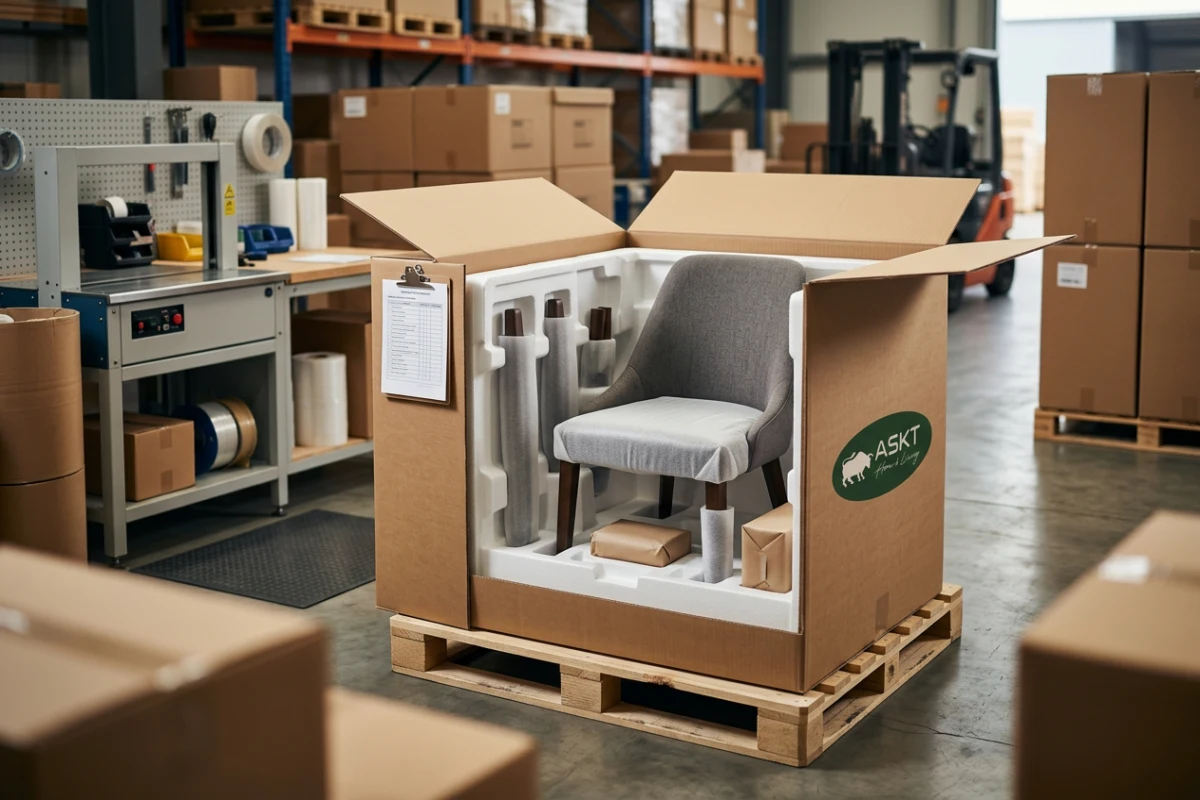
- Test de chute libre sur carton (Drop Test) : Le carton d'expédition prélevé au hasard, contenant le produit complet dans sa configuration commerciale, est soumis à une séquence de chutes normalisées sur ses différentes faces, arêtes et coins. Après ouverture, ni la coque rembourrée, ni le piètement métallique, ni la quincaillerie ne doivent présenter de dommage structurel ou esthétique.
- Séparation physique et calage protecteur : Vérification de l'isolation entre les éléments rigides et les surfaces rembourrées. Les pieds métalliques doivent être emballés individuellement sous film protecteur et isolés de la coque par des cales adaptées afin d'éviter tout frottement, poinçonnement du tissu ou rayure sur le métal.
- Qualité des matériaux d'emballage durables : Contrôle de la résistance du carton d'exportation ondulé et de l'utilisation de calages en carton ou matériaux protecteurs à empreinte environnementale maîtrisée, conformément aux directives européennes sur la réduction des plastiques à usage unique.
- Conformité des marquages d'expédition et codes-barres : Validation des étiquettes logistiques apposées sur les cartons (référence produit, désignation, code-barres lisible au lecteur optique, dimensions, poids brut et net, symboles de manipulation, numéro de lot de fabrication).
- Densité de conditionnement et gerbage : Examen de la compacité de l'emballage KD afin de maximiser le taux de remplissage du conteneur maritime tout en conservant une rigidité verticale suffisante pour supporter la superposition des cartons sans affaissement.
Comment structurer l'échantillonnage et la classification des défauts pour sécuriser vos approvisionnements B2B ?
L'inspection avant expédition repose sur des méthodes d'échantillonnage statistique universellement reconnues dans le commerce international. La norme ISO 2859-1 (définissant les niveaux de qualité acceptables, ou AQL) constitue la référence pour déterminer le nombre d'unités à contrôler et les seuils de tolérance applicables à un lot de production.
Les critères de classification des défauts se structurent usuellement en trois catégories distinctes :
- Défauts critiques (AQL 0) : Tout défaut rendant le meuble dangereux pour l'utilisateur final ou constituant une infraction réglementaire majeure. Exemples : rupture d'une soudure, arête métallique tranchante non ébavurée, rupture d'un point d'ancrage de vis, pied instable créant un risque de basculement ou pièce structurelle manquante.
- Défauts majeurs (AQL 1.5 ou 2.5 selon le cahier des charges) : Tout défaut réduisant significativement la durabilité, le fonctionnement ou l'attrait commercial du produit, susceptible d'entraîner un retour ou une réclamation du client. Exemples : déchirure de tissu, couture déviée ou lâche, tache indélébile visible, mécanisme pivotant bloqué, jeu d'instabilité supérieur aux tolérances, différence visible de teinte textile.
- Défauts mineurs (AQL 4.0) : Toute imperfection légère de finition n'affectant ni la solidité structurelle ni l'utilisation normale de la chaise. Exemples : fil de couture non coupé masqué sous l'assise, micro-frottement de surface sur une zone invisible, légère marque de pression temporaire sur le rembourrage résorbable après déballage.
| Classification du défaut | Définition opérationnelle | Tolérance standard | Exemples types sur chaise rembourrée | | :--- | :--- | :--- | : | | Défaut Critique | Risque direct pour la sécurité de l'utilisateur ou non-conformité légale | 0 toléré | Soudure rompue, vis structurelle manquante, arête vive coupante | | Défaut Majeur | Dégradation de l'aspect commercial ou de la fonctionnalité principale | AQL 1.5 / 2.5 | Tache de graisse sur tissu, jeu de stabilité excessif, retour auto défectueux | | Défaut Mineur | Imperfection esthétique minime sur zone non visible | AQL 4.0 | Fil d'extrémité non rasé, légère marque d'appui réversible |
Comment un partenariat direct avec un fabricant certifié optimise-t-il la fiabilité et la conformité des commandes ?
La mise en œuvre d'une inspection avant expédition rigoureuse prend toute sa valeur lorsqu'elle s'appuie sur une collaboration étroite avec un partenaire industriel disposant d'un système d'assurance qualité intégré. Une démarche qualité performante ne se contente pas de filtrer les pièces défectueuses en fin de chaîne, mais sécurise chaque étape du processus de production en amont.
Pour les acheteurs B2B, sélectionner un fabricant expérimenté apporte des avantages concrets sur l'ensemble de la chaîne de valeur :
- Maîtrise des standards techniques européens : Une compréhension approfondie des tests de résistance et de durabilité selon les référentiels européens permet d'adapter la conception des structures métalliques et des mousses dès la phase de prototypage.
- Précision industrielle et automatisation : L'utilisation de gabarits de soudure précis et de machines de découpe numérique garantit une constance dimensionnelle stricte, éliminant les variations manuelles entre les premières et les dernières unités d'un lot.
- Transparence documentaire et traçabilité : L'accès à des rapports d'autocontrôle interne, des certificats de matières premières et des fiches de suivi par lot offre une visibilité complète sur la conformité de chaque commande avant l'inspection finale.
- Flexibilité OEM / ODM et personnalisation : La capacité à ajuster les finitions de piètement, les densités de mousse, les types de tissus et les configurations d'emballage selon le cahier des charges spécifique de chaque enseigne ou marché cible.
- Optimisation volumétrique et réduction des coûts logistiques : La conception soignée des structures démontables et des calages compacts permet de maximiser le nombre de chaises par conteneur sans compromettre la protection du mobilier.
La mise en application rigoureuse de cette checklist de contrôle qualité garantit une fluidité totale des opérations d'importation, renforce la réputation de vos marques auprès des clients finaux et pérennise la rentabilité de vos gammes de mobilier de salle à manger.
Benötigen Sie eine projektspezifische PSI-Checkliste? Senden Sie uns Ihre Qualitätsanforderungen.