Praca ręczna czy automatyzacja w produkcji mebli? Balans determinujący jakość i powtarzalność w segmencie B2B
Wysoka powtarzalność, trwałość i stabilność jakościowa krzeseł oraz stołów do jadalni w segmencie B2B nie wynikają z wyłącznego wyboru między pracą manualną a pełną robotyzacją, lecz z ich przemyślanego połączenia. Zautomatyzowane procesy gwarantują niezmienną geometrię stelaży metalowych, precyzję wykrojów i wytrzymałość połączeń, podczas gdy doświadczenie rzemieślnicze pozostaje niezastąpione przy precyzyjnym tapicerowaniu złożonych krzywizn, formowaniu siedzisk ze sprężynami kieszeniowymi oraz wieloetapowej kontroli jakości.
Praca ręczna czy automatyzacja w produkcji mebli – co w praktyce decyduje o jakości i powtarzalności mebli do jadalni?
Dla profesjonalnych kupców mebli, importerów, menedżerów produktów oraz sieci handlowych dylemat, jakim jest praca ręczna czy automatyzacja w produkcji mebli, stanowi jedno z najważniejszych zagadnień strategicznych przy wyborze partnera produkcyjnego. W masowej produkcji mebli do jadalni i mebli kontraktowych skrajności rzadko przynoszą optymalne rezultaty. Zakłady opierające się wyłącznie na tradycyjnej pracy manualnej borykają się z naturalnymi odchyleniami wymiarowymi stelaży metalowych, co stwarza ogromne ryzyko w przypadku konstrukcji do samodzielnego montażu (KD – knock-down). Z kolei fabryki dążące do stuprocentowej automatyzacji napotykają bariery techniczne przy obróbce materiałów elastycznych, takich jak zróżnicowane tkaniny obiciowe, pianki tapicerskie czy naturalne okleiny dębowe.
Kluczem do uzyskania najwyższej klasy wyrobów jest precyzyjny podział ról na poszczególnych etapach technologicznych:
- Obszary dedykowane automatyzacji: powtarzalne procesy obróbki stali, cięcie profili, spawanie ram nośnych, wykrawanie tkanin oraz obróbka płyt nośnych. W tych procesach maszyny eliminują błędy wymiarowe, zapewniając identyczną geometrię każdego podzespołu.
- Obszary dedykowane wykwalifikowanemu rzemiosłu: tapicerowanie organicznych i zaokrąglonych kształtów, naciąganie tkanin hydrofobowych i welurowych, integracja warstw pianek ze sprężynami kieszeniowymi (pocket spring), ręczne pasowanie fornirów oraz organoleptyczna kontrola jakości każdego gotowego mebla.
Zrozumienie tego podziału pozwala importerom i dystrybutorom mebli rzetelnie ocenić ryzyko produkcyjne oraz zapobiec kosztownym problemom posprzedażowym.
W jakich procesach technologicznych automatyzacja produkcji mebli do jadalni zapewnia kluczową przewagę operacyjną?
Nowoczesna automatyzacja produkcji mebli do jadalni rewolucjonizuje przede wszystkim te etapy wytwórcze, w których tolerancja błędu musi być ograniczona do ułamków milimetra. Skalowanie zamówień hurtowych oraz zaopatrywanie europejskich sieci detalicznych i platform e-commerce wymaga, aby każdy element z partii liczącej tysiące sztuk pasował do siebie bez najmniejszych oporów montażowych.
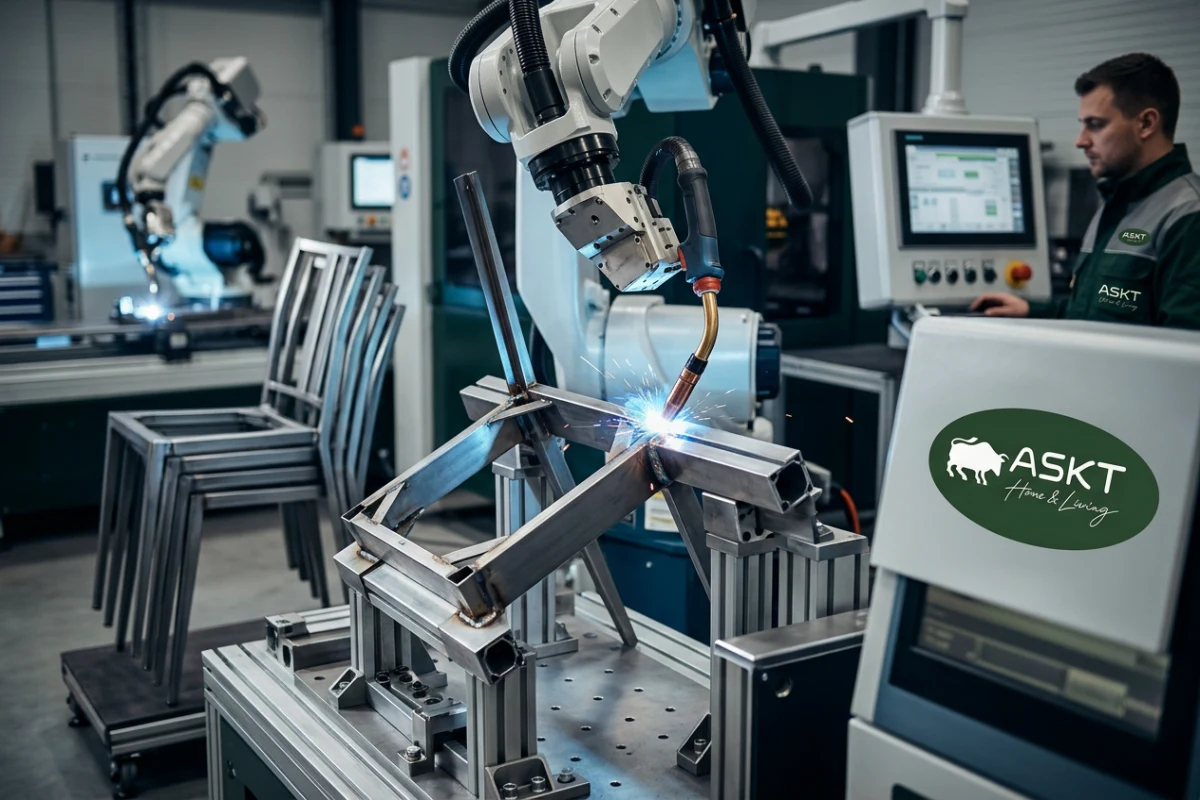
Zautomatyzowane spawanie i powtarzalność stelaży metalowych
Stelaże metalowe stosowane w nowoczesnych krzesłach do jadalni, krzesłach barowych oraz podstawach stołów wymagają bezwzględnej stabilności kątowej. Zautomatyzowane spawanie stelaży przy użyciu precyzyjnych matryc i przyrządów spawalniczych zapewnia jednolitą głębokość wtopienia spoiny oraz eliminuje naprężenia termiczne konstrukcji. W konstrukcjach KD (do samodzielnego montażu) powtarzalność rozstawu otworów montażowych gwarantuje, że konsument końcowy lub monter kontraktowy z łatwością połączy metalowe nogi z korpusem siedziska bez konieczności siłowego dopasowywania elementów.
Cyfrowe cięcie i wykrawanie materiałów obiciowych oraz elementów płytowych
Zastosowanie zautomatyzowanych maszyn tnących i ploterów CNC do tkanin oraz elementów konstrukcyjnych eliminuje błędy wynikające z ręcznego prowadzenia noży krojczych. Maszynowe wykrawanie gwarantuje:
- Identyczny wymiar każdej formatki tekstylnej, co zapobiega powstawaniu nadmiaru lub niedoboru materiału na siedzisku;
- Idealną symetrię linii cięcia w przypadku tkanin o zdefiniowanej strukturze, splotach szenilowych czy materiałach odpornych na zwierzęta (pet-friendly);
- Precyzyjne nawiercanie i frezowanie gniazd montażowych w drewnianych formatkach korpusów, co zapobiega luzowaniu się śrub w trakcie długotrwałego użytkowania mebla.
Zautomatyzowane lakierowanie proszkowe i obróbka powierzchni
Zautomatyzowane linie malowania proszkowego z elektrostatycznym nanoszeniem powłoki lakierniczej na profile metalowe gwarantują jednolitą grubość warstwy ochronnej. W przeciwieństwie do malowania manualnego, proces maszynowy zapobiega powstawaniu zacieków w zakamarkach ramy oraz niedomalowań w trudno dostępnych miejscach. Zapewnia to wyjątkową odporność stelaża na zarysowania, odpryski oraz korozję, co jest kluczowe w meblach intensywnie eksploatowanych w przestrzeniach mieszkalnych i komercyjnych.
| Proces produkcyjny | Ręczne wykonanie | Proces zautomatyzowany | Wpływ na łańcuch dostaw B2B |
|---|---|---|---|
| Cięcie i wykrawanie tkanin | Ręczne nożyce i szablony; odchylenia wymiarowe partii | Zautomatyzowane plotery krojcze; precyzja wymiarowa | Stałe napięcie tapicerki, brak fałd i marszczeń w seryjnych zamówieniach |
| Spawanie konstrukcji metalowych | Zmienna jakość spoiny, ryzyko odkształceń termicznych | Spawanie zautomatyzowane na matrycach; jednolity przetop | Gwarancja geometrii mebli KD, brak problemów z montażem nóg |
| Lakierowanie proszkowe | Nierównomierna grubość lakieru, ryzyko zacieków | Zautomatyzowana linia elektrostatyczna | Trwała powłoka, wysoka odporność na uszkodzenia mechaniczne |
| Formatowanie spieków i blatów | Ręczne docinanie, ryzyko mikropęknięć krawędzi | Precyzyjna obróbka krawędziowa CNC | Idealne dopasowanie mechanizmów rozkładania stołów jadalnianych |
Dlaczego manualne rzemiosło i ludzki dotyk są niezastąpione w procesie tapicerowania krzeseł?
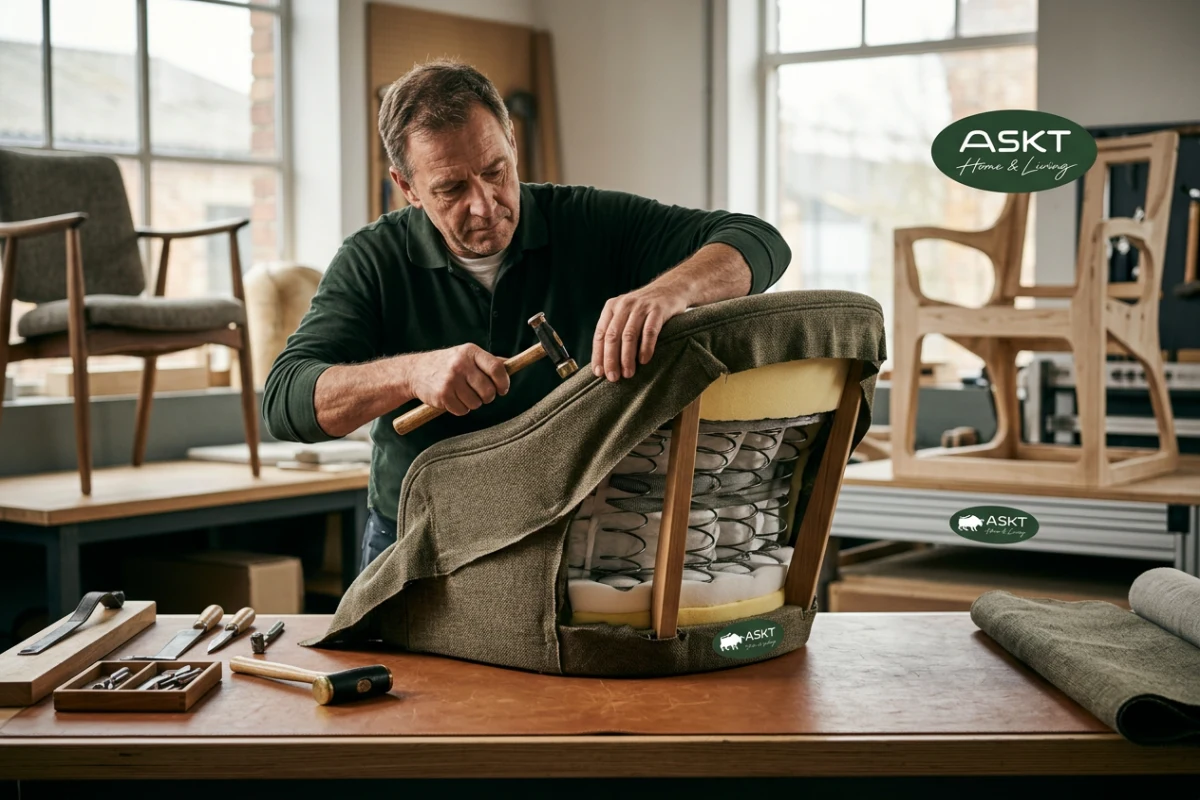
Mimo postępu technicznego, pełne zastąpienie człowieka przy tapicerowaniu krzeseł do jadalni o skomplikowanej ergonomii jest niemożliwe. Tkanina obiciowa – od miękkich welurów, przez tkaniny hydrofobowe, łatwoczyszczące (easy-clean), aż po strukturalne tkaniny szenilowe – jest materiałem elastycznym, który zachowuje się różnie w zależności od temperatury, wilgotności i kierunku naciągu włókien.
Doświadczony tapicer wnosi do procesu produkcyjnego zdolności sensoryczne, których nie posiada żadne ramię robotyczne:
- Dostosowanie siły naciągu do specyfiki tkaniny: Podczas obciągania zaokrąglonych krawędzi oparcia rzemieślnik wyczuwa punkt graniczny elastyczności materiału, eliminując ryzyko powstawania nieestetycznych zmarszczeń lub nadmiernego naprężenia prowadzącego do pękania szwów.
- Ręczne formowanie wielowarstwowych układów komfortu: W nowoczesnych krzesłach jadalnianych wykorzystuje się siedziska ze sprężynami kieszeniowymi (pocket spring) zintegrowanymi z piankami poliuretanowymi o zróżnicowanej gęstości. Prawidłowe ułożenie warstw wyściełających wymaga manualnego spasowania, aby zagwarantować ergonomiczną miękkość i zapobiec deformacji siedziska w czasie użytkowania.
- Kontrola symetrii przeszyć i lamówek: Człowiek na bieżąco koryguje prowadzenie ściegu wzdłuż krzywizn oparcia, dbając o idealną linię lamówek i równomierne rozmieszczenie pikowań.
- Montaż mechanizmów obrotowych i powrotnych: Instalacja mechanizmów obrotowych typu swivel oraz funkcji automatycznego powrotu (auto-return) wymaga ręcznego testu płynności rotacji i spasowania elementów mechanicznych, co zapewnia bezawaryjną pracę mebla w hotelach i restauracjach.
W jaki sposób wysoka powtarzalność jakości mebli B2B chroni rentowność importerów i dystrybutorów?
Parametr, jakim jest powtarzalność jakości mebli b2b, bezpośrednio przekłada się na wyniki finansowe hurtowników, importerów oraz sieci handlowych operujących na rynkach europejskich. W transgranicznym handlu meblami każda wada fabryczna wykryta u klienta końcowego generuje koszty przewyższające marżę jednostkową wyrobu.
Brak powtarzalności produkcyjnej rodzi konkretne zagrożenia biznesowe:
- Wysoki wskaźnik zwrotów i kosztowna logistyka posprzedażowa: W segmencie e-commerce meble wielkogabarytowe obciążone są wysokimi kosztami transportu zwrotnego. Niewielkie odchylenie w rozstawie nóg krzesła uniemożliwiające jego montaż skutkuje natychmiastowym zwrotem towaru, negatywnymi opiniami konsumentów oraz stratami operacyjnymi.
- Problemy z domówieniami w projektach kontraktowych: Hotele, restauracje i biura zamawiają meble partiami. Jeśli krzesła z kolejnego kontenera różnią się wysokością siedziska, twardością pianki lub odcieniem wykończenia stelaża, inwestor może odmówić odbioru całej partii.
- Ryzyko wstrzymania dystrybucji podczas audytów odbiorczych: Europejskie grupy zakupowe i sieci detaliczne stosują rygorystyczne normy odbioru dostaw na magazynach centralnych. Partia wykazująca wahania jakościowe zostaje zablokowana, generując koszty przestojów i kary umowne.
Zrównoważony model wytwórczy, łączący standaryzację maszynową z nadzorem rzemieślniczym, drastycznie zawęża pole tolerancji błędów, gwarantując niezmienny standard jakościowy w całym cyklu dostaw.
Jak przebiega kompleksowa kontrola jakości krzeseł tapicerowanych na poszczególnych bramkach produkcyjnych?
Aby powtarzalność nie była wyłącznie deklaracją marketingową, w fabryce mebli musi funkcjonować wieloetapowy system weryfikacji. Rzetelna kontrola jakości krzeseł tapicerowanych opiera się na stałym monitoringu procesów w ramach trzech głównych bramek kontrolnych:
1. Kontrola materiałów wejściowych (IQC – Incoming Quality Control)
Każda partia surowców trafiająca do magazynu fabrycznego podlega testom laboratoryjnym i technicznym:
- Tkaniny tapicerskie: Weryfikacja odporności na ścieranie, testy trwałości wybarwień na tarcie suche i mokre, sprawdzanie właściwości hydrofobowych oraz odporności na zaciągania w tkaninach przyjaznych zwierzętom;
- Pianki i sprężyny: Badanie gęstości, elastyczności i powrotu do pierwotnego kształtu pianek poliuretanowych oraz kontrola wytrzymałości modułów sprężyn kieszeniowych (pocket spring);
- Stal i mechanizmy: Kontrola grubości ścianek profili stalowych, weryfikacja płynności pracy mechanizmów obrotowych (swivel) z funkcją auto-return oraz badanie jakości powierzchni przeznaczonej do malowania proszkowego;
- Blaty i forniry: Sprawdzanie spójności struktury spieków kwarcowych (sintered stone) oraz wilgotności i rysunku naturalnej okleiny dębowej (oak veneer).
2. Kontrola międzyoperacyjna (IPQC – In-Process Quality Control)
Inspektorzy jakości kontrolują meble bezpośrednio na linii produkcyjnej:
- Pomiary geometrii stelaży na stanowiskach spawalniczych przy użyciu sprawdzianów matrycowych;
- Ocena jakości ściegu szwalniczego, wytrzymałości nici oraz równomierności wykrojów tekstylnych;
- Weryfikacja siły mocowania gniazd gwintowanych i okuć w drewnianych formatkach siedzisk;
- Kontrola grubości i przyczepności powłoki lakierniczej na elementach metalowych po wyjściu z pieca lakierniczego.
3. Kontrola końcowa i testy wyrobu gotowego (FQC – Final Quality Control)
Przed zapakowaniem każde krzesło przechodzi rygorystyczny audyt odbiorczy:
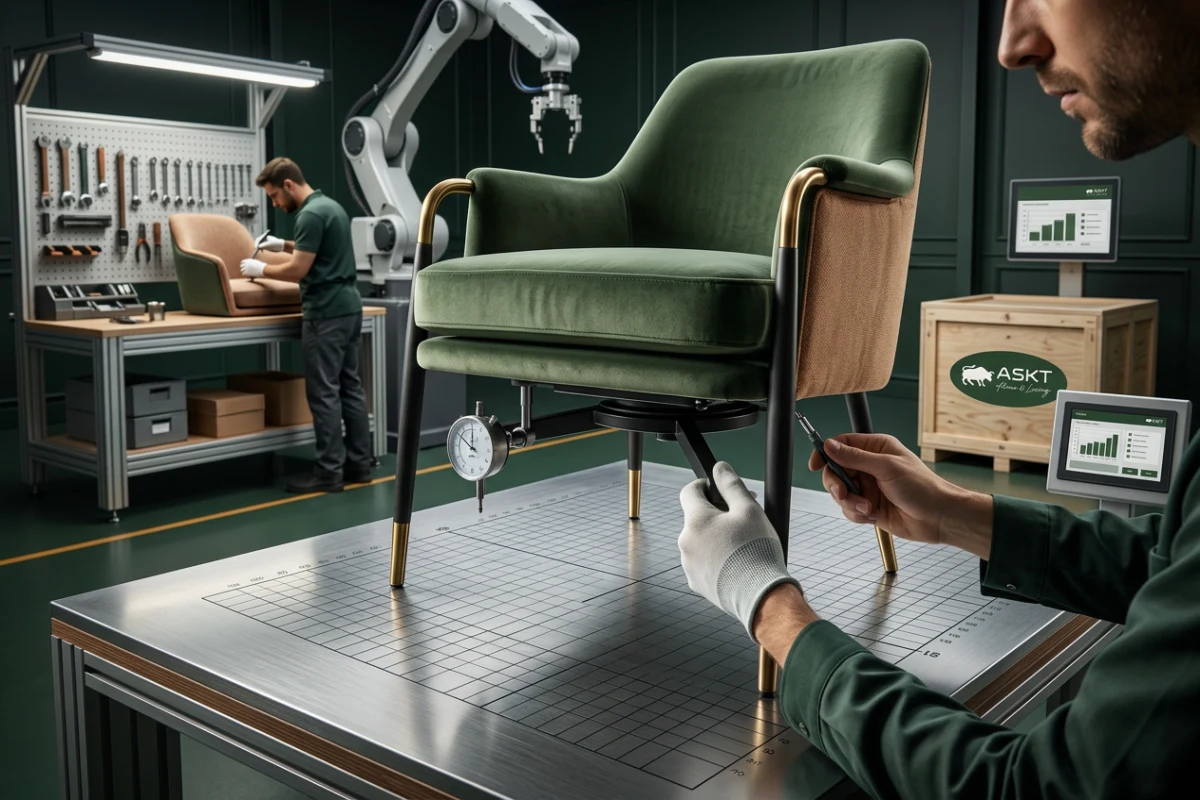
- Test stabilności 4 punktów podparcia: Weryfikacja braku kołysania mebla na idealnie płaskiej płycie pomiarowej;
- Inspekcja wizualna i ergonomiczna: Weryfikacja naciągu tapicerki, symetrii szwów, braku fałd na narożnikach oraz czystości wykończenia powierzchni;
- Testy funkcjonalne: Sprawdzenie płynności obrotu i osiowości mechanizmów powrotnych;
- Zgodność ze standardami testów EN: Monitorowanie wytrzymałości zmęczeniowej, stabilności statycznej i dynamicznej zgodnie z europejskimi wymaganiami testowymi dla mebli mieszkaniowych i kontraktowych;
- Testy opakowań i optymalizacja załadunku kontenera: Przeprowadzanie testów upadku (drop test) kartonów z ekologicznymi wypełnieniami o zredukowanej zawartości tworzyw sztucznych, zapewniających bezpieczeństwo mebli w transporcie morskim i maksymalne wypełnienie przestrzeni ładunkowej.
Na czym polega profesjonalna weryfikacja dostawcy mebli tapicerowanych pod kątem technologicznym?
Dla międzynarodowych menedżerów zaopatrzenia i kupców kontraktowych weryfikacja dostawcy mebli tapicerowanych stanowi kluczowy krok przed uruchomieniem produkcji seryjnej lub wdrożeniem projektów OEM/ODM. Wybór partnera fabrycznego powinien opierać się na twardych danych i ocenie dojrzałości operacyjnej zakładu.
Podczas audytu fabrycznego lub weryfikacji dokumentacji technicznej warto sprawdzić następujące obszary:
- Wyposażenie parku maszynowego: Czy dostawca posiada własne plotery do cięcia tkanin, zautomatyzowane stanowiska spawalnicze i linie lakiernicze, czy też polega na zewnętrznych podwykonawcach? Własna baza technologiczna gwarantuje kontrolę nad tolerancjami wymiarowymi i terminowością dostaw.
- Kwalifikacje kadry tapicerskiej i stabilność zespołu: Zautomatyzowane maszyny wymagają kompetentnych operatorów, a kunszt tapicerski – doświadczonych rzemieślników. Niski wskaźnik rotacji pracowników w fabryce bezpośrednio przekłada się na stabilność wykonania kolejnych partii towaru.
- Elastyczność w projektach OEM i ODM: Zdolność dostawcy do modyfikacji wymiarów, integracji różnorodnych tkanin, wykończeń stelaży metalowych, mechanizmów obrotowych czy blatów ze spieku i forniru dębowego świadczy o zaawansowanym zapleczu inżynieryjnym.
- Standardy pakowania i zrównoważony rozwój: Odpowiedzialny partner stosuje zoptymalizowane konstrukcje opakowań KD, ograniczając plastik na rzecz materiałów papierowych, co zabezpiecza meble przed uszkodzeniami i obniża ślad węglowy transportu.
- Transparentność procesu jakościowego: Profesjonalny dostawca bez wahania udostępnia raporty z testów wytrzymałościowych EN, prób ścieralności tkanin oraz protokoły kontrolne IQC/IPQC/FQC.
Świadomy wybór fabryki, która łączy precyzję automatyzacji z kunsztem rzemieślniczym, eliminuje ryzyko zakupowe i zapewnia stabilny rozwój oferty produktowej na wymagających rynkach europejskich.
Planujesz optymalizację łańcucha dostaw krzeseł i stołów do jadalni dla swojej marki? Sprawdź nasze podejście do produkcji i dowiedz się więcej o 9 września Tag des Handwerks – kunszt rzemieślniczy i automatyzacja w produkcji mebli, aby skonsultować wymagania techniczne z naszym zespołem inżynieryjnym.